

Maiz egiten diren galderak
MAIZ EGITEN DIREN GALDERAK
Hiru faseko motor asinkronoen matxurak bi zatitan bana daitezke, oro har: matxura elektrikoak eta matxura mekanikoak.
Akats mekanikoen artean daude: tamaina desegokiak edo kaltetutako errodamenduak, errodamendu-zorroak, olio-tapoiak, muturreko tapoiak, haizagailuak, eserlekuak eta beste piezak, eta ardatz-piezen higadura. Akats elektrikoen artean daude batez ere: estatorearen eta errotorearen harilkatzearen haustura, bira artekoa (fasea), lurrerako konexioa, etab.
Estatorea eta errotorea elkarri isolatutako siliziozko altzairuzko xaflez eginda daude eta motorraren zirkuitu magnetikoaren parte dira. Estatorearen eta errotorearen nukleoen kalteak eta deformazioak honako alderdi hauek eragiten dituzte batez ere.
(1) Errodamenduen gehiegizko higadura edo muntaketa txarra, estatorearen eta errotorearen marruskadura eraginez, nukleoaren gainazala kaltetuz, eta horrek, aldi berean, siliziozko altzairuzko piezen arteko zirkuitulaburra eragiten du, motorraren burdinaren galera handituz, motorraren tenperatura gehiegi igoz; lima fina eta beste tresna batzuk aplikatzean, bizarra kentzeko, siliziozko altzairuzko piezen konexio laburra ezabatuz, garbitu eta gero pintura isolatzailearekin estaliz, berotu eta lehortuz.
(2) Burdinazko nukleoaren gainazala hezetasunaren eta beste arrazoi batzuen ondorioz herdoilduta badago, lixa-paperarekin leundu, garbitu eta pintura isolatzailearekin estali behar da.
(3) Harilkatzeak lurrera konektatzean sortutako bero handia dela eta, nukleoa edo hortzak erre egiten dira. Zizel edo arraskagailu bezalako tresna bat erabil daiteke urtutako materiala kentzeko eta pintura isolatzailearekin lehortzeko.
(4) Nukleoaren eta makinaren oinarriaren arteko konbinazioa solte dago, eta jatorrizko kokapen-torlojuak estutu daitezke. Kokapen-torlojuak huts egiten badute, berriro zulatu kokapen-zuloak eta, makinaren oinarrian kolpatuz, estutu kokapen-torlojuak.
Errodamendua olio gutxi duenean, hezur-hots bat entzungo da. Jarraitu gabeko marraska-hots bat entzuten bada, errodamenduaren altzairuzko eraztuna haustura izan daiteke. Errodamendua harea eta bestelako hondakinekin nahastuta badago edo errodamenduaren piezek higadura arina badute, zarata txiki bat sortuko da. Desmuntatu ondoren egiaztatu: lehenik eta behin, errodamenduaren errodadura-gorputza, altzairuzko eraztunaren barrualdea eta kanpoaldea egiaztatu, kalterik, herdoilik, orbanik eta abar dagoen ikusteko. Ondoren, errodamenduaren barneko eraztuna eskuarekin estutu eta errodamendua berdindu, kanpoko altzairuzko eraztuna beste eskuarekin bultzatu. Errodamendua ona bada, kanpoko altzairuzko eraztuna leunki biratu behar da, bibraziorik eta blokeatze nabarmenik gabe biraketan, kanpoko altzairuzko eraztuna gelditu ondoren atzerakadarik gabe, bestela, errodamendua ezingo da gehiago erabili. Ezkerreko eskua kanpoko eraztunean itsatsita, eskuineko eskua barneko altzairuzko eraztuna estutu, norabide guztietan bultzatzeko indarrarekin. Bultzatzean oso solte sentitzen bazara, higadura larria da.
Akatsen konponketa errodamenduaren gainazaleko herdoil-orbanak 00 lixa-paperarekin garbitu eta gero gasolinaz garbitu; errodamenduaren pitzadurak, barruko eta kanpoko eraztun hautsia edo gehiegizko higadura duen errodamendua errodamendu berriekin ordezkatu behar dira. Errodamendu berria ordezkatzerakoan, jatorrizko errodamendu mota bera erabili. Errodamenduak garbitzea eta erregaitzea.
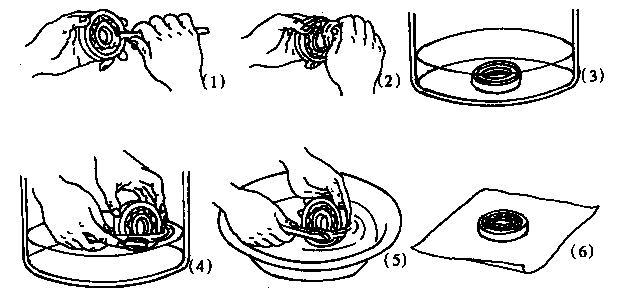
Errodamendua garbitzeko prozesua: lehenik eta behin, altzairuzko bolaren gainazaleko hondakin-olioa arraskatu; kotoizko zapi batekin garbitu hondar-olioa; ondoren, errodamendua gasolinatan busti eta altzairuzko bola eskuila batekin igurtzi; ondoren, errodamendua gasolina garbiarekin garbitu; azkenik, errodamendua paperean jarri gasolina lurrundu eta lehortzeko.
Errodamenduak koipeztatzeko prozesua: Errodamenduen koipea aukeratzerakoan, kontuan hartu beharreko gauza nagusia errodamenduaren funtzionamendu-baldintzak dira, hala nola ingurunearen erabilera (hezea edo lehorra), funtzionamendu-tenperatura eta motorraren abiadura. Koipearen edukiera ez da errodamendu-ganberaren bolumenaren 2/3 baino handiagoa izan behar.
Errodamenduari lubrifikatzaile-olioa gehitzerakoan, olioa errodamenduaren alde batetik estutu behar da eta gero soberako olioa hatz batekin astiro-astiro kendu behar da, betiere altzairuzko bola guztiz itxi arte olioa gehitzeko moduan. Errodamenduaren estalkiari lubrifikatzaile-olioa gehitzerakoan, ez gehitu gehiegi, % 60-70 inguru nahikoa da.
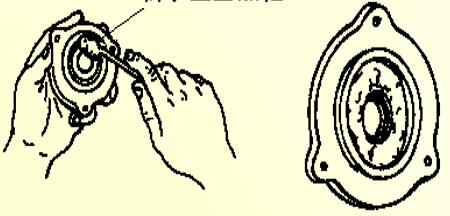
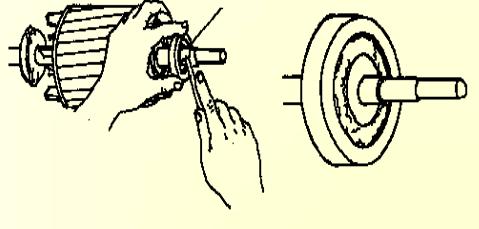
(1) Ardatzaren tolestura, tolestura ez bada handia, ardatzaren diametroa arteztuz konpondu daiteke, irristatze-eraztun metodoa erabiliz; tolestura 0,2 mm baino handiagoa bada, ardatza prentsaren azpian jar daiteke, jaurtiketa-tolestura presioa zuzentzeko, ardatzaren gainazala tornu bidezko ebaketa arteztuz zuzendu daiteke; tolestura handiegia bada, ardatz berri batekin ordezkatu behar da.
(2) Ardatzaren lepoaren higadura ardatzaren lepoaren higadura ez da handia, lepoan kromo geruza bat estali daiteke, eta gero behar den tamainara arteztu; higadura handiagoa bada, gainjarritako lepoan soldadura egin daiteke, eta gero tornuan ebaki eta arteztu; aldizkariaren higadura handiegia bada, aldizkarian ere 2-3 mm-koa bada, eta gero mahuka bat aldizkarian bero finkatuta dagoen bitartean biratu, eta gero behar den tamainara arte biratu.
Ardatzaren pitzadura edo hausturaren zeharkako pitzaduraren sakonerak ez du ardatzaren diametroaren % 10-% 15 gainditzen, luzetarako pitzadurak ez dira ardatzaren luzeraren % 10 gainditzen, gainjartze soldadura metodoaren bidez konpondu daitezke, eta gero behar den tamainara torneatu. Ardatzaren pitzadura larriagoa bada, ardatz berri bat behar da.
Karkasan eta muturreko estalkian pitzadurak badaude, gainjartze soldadura bidez konpondu behar dira. Errodamenduaren zuloaren tartea handiegia bada, eta horrek errodamenduaren muturreko estalkia solteegi uzten badu, errodamenduaren zuloaren horma uniformeki zulatu daiteke puntzoi bat erabiliz, eta ondoren errodamendua muturreko estalkian sartu daiteke, eta potentzia handiagoa duten motorrentzat, errodamenduaren behar den tamaina ere mekanizatu daiteke txertaketa edo xaflaketa bidez.
Motorraren instalazio-oinarria ez dago maila berean. Mailatu motorraren oinarria eta finkatu ondo oinarria mailakatu ondoren.
Ekipamendua ez dago motorraren konexioarekiko zentrokide. Zuzendu berriro zentrokidetasuna.
Motorraren errotorea ez dago orekatuta. Errotorearen orekatze estatikoa edo dinamikoa.
Uhal-polea edo akoplamendua desorekatuta dago. Polea edo akoplamenduaren kalibrazioa orekatzea.
Errotorearen ardatzaren burua tolestuta edo polea eszentrikoa. Zuzen ezazu errotorearen ardatza, jarri polea zuzen eta gero prestatu multzoa berriro biratzeko.
Estatoreko harilkatzearen konexio okerra, zirkuitulabur lokala edo lurreratzea, eta horrek hiru faseko korronte desorekatua eta zarata eragiten ditu.
Errodamenduaren barruan materia arrotza edo lubrifikatzaile-olio falta. Garbitu errodamenduak eta ordezkatu lubrifikatzaile berriarekin errodamendu-ganberaren 1/2-1/3rako.
Desplazamendu soltea estatorearen eta karkasaren edo errotorearen nukleoaren eta errotorearen ardatzaren artean. Egiaztatu egokitzapenaren, berriro soldatzearen eta prozesamenduaren higadura-egoera.
Estatorearen eta errotorearen marruskadura faltsua. Aurkitu burdinazko nukleoaren punturik altuena, artezketa-prozesamendua.
Zarata elektromagnetikoa motorra martxan dagoenean. Zaila da konponketa bidez ezabatzea.
| Isolamendu klasea | Tenperatura (℃) |
| Isolamendu klasea | Tenperatura (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① biskositate baxua, solido-eduki handia eta murgiltzeko erraztasuna.
② Sendatze azkarra, lotura sendoa eta elastikotasuna.
③ Ezaugarri elektriko handiak, beroarekiko erresistentzia, hezetasunarekiko erresistentzia eta egonkortasun kimikoa.
a) Ardatzaren eta teilaren arteko tartea txikiegia da.
b) Olio-puxikaren irekidura txikia eta olio-emate nahikorik eza.
c) Lubrifikatzaile-olioaren tenperatura altua.
d) Ardatz-teilaren ikerketa-lesioa.
e) olio-itzulera eskasa eta olio-emate eskasa.